Lee los ficheros de tu máquina de medir, guarda el histórico, calcula la estadística de proceso y responde preguntas sobre ella. En tu servidor, sin internet.
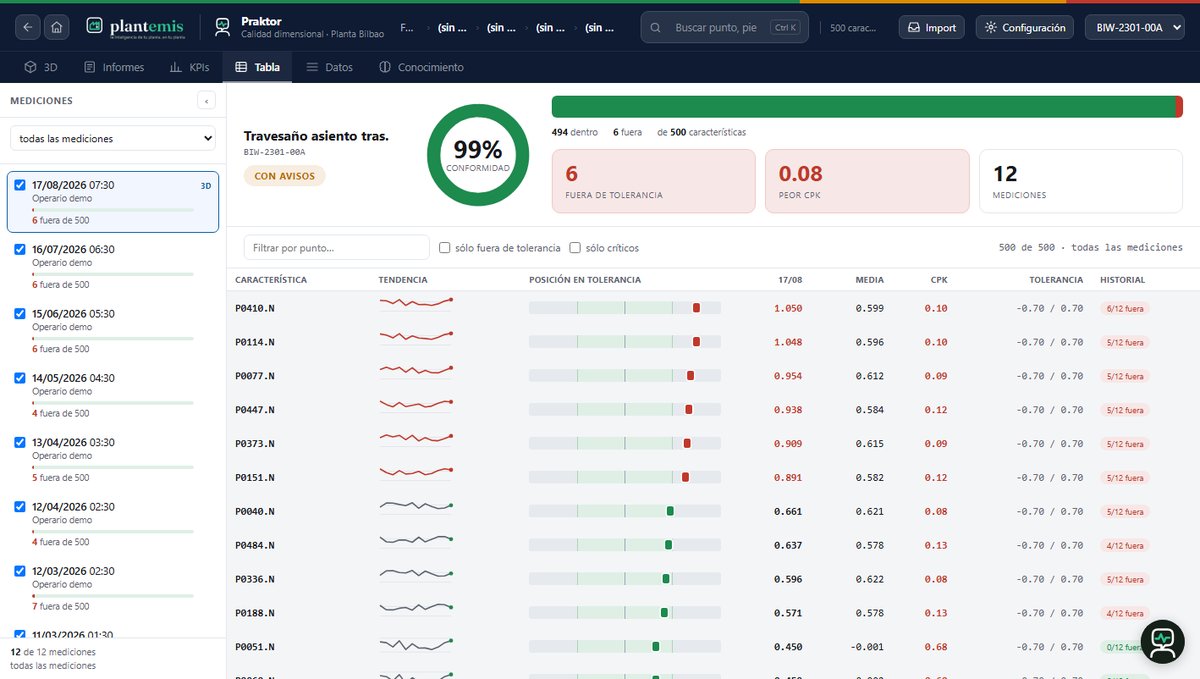
La dispersión es pequeña y la media está lejos. Eso no es variabilidad del proceso, es un desplazamiento fijo: mira amarre y alineamiento antes que la chapa.
Alguien lo abre, copia cuatro cotas a un Excel y decide. Al mes siguiente nadie sabe si aquel punto ya venía tocado, quién cambió la tolerancia ni por qué. El dato existía; el criterio se perdió.
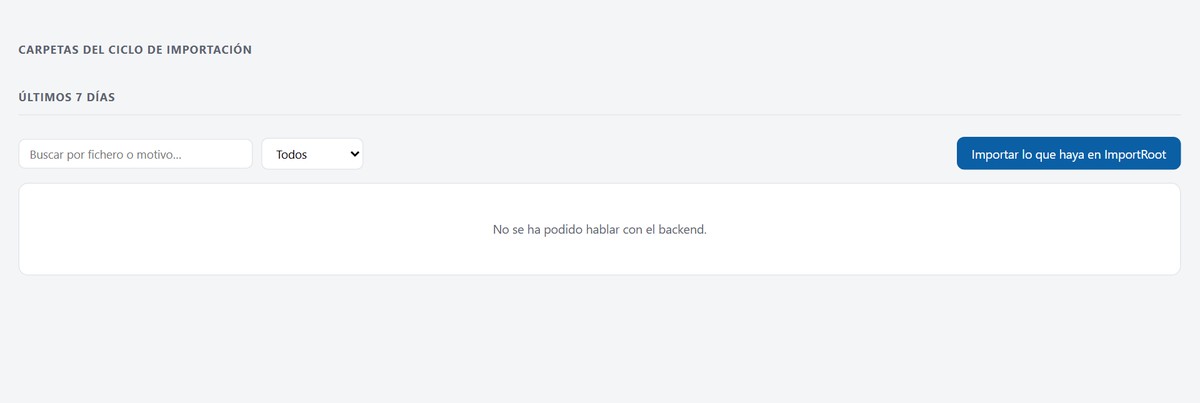
La máquina deja el DMO en su carpeta. El servicio lo lee, lo guarda y lo archiva. Si uno no entra, aparece con el motivo y se reintenta de un botón.
Cp, Cpk, tendencia, reglas de Nelson y correlación entre puntos. Funciones puras, con sus pruebas: el mismo dato da siempre el mismo número.
Los puntos medidos sobre el CAD de la pieza, coloreados por dentro o fuera de tolerancia. Fichas de capacidad tipo cliente, listas para imprimir.
«¿Por qué se ha ido este punto?» El analista sabe qué tienes delante, busca en el histórico y responde con los números del motor.
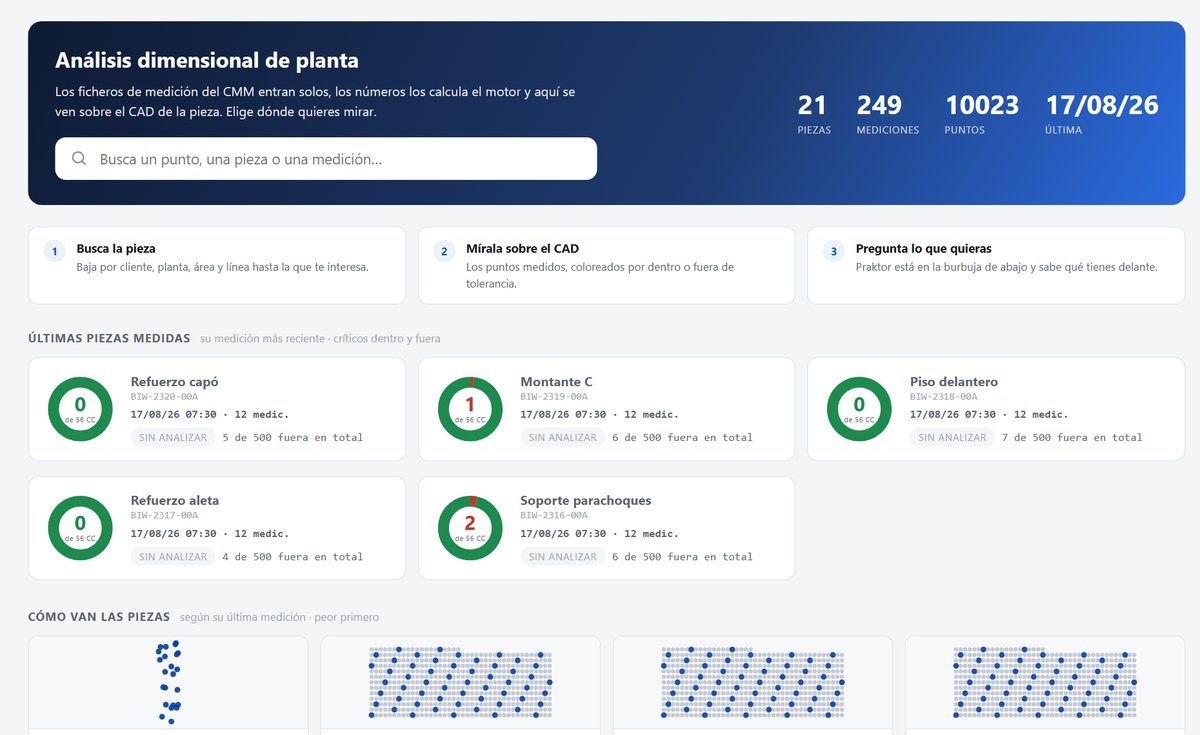
Las últimas piezas medidas, cada una con su rueda de puntos críticos: cuántos se han salido y sobre cuántos. Debajo, todas las piezas ordenadas por la fracción que se sale, no por el número — 8 de 30 es una pieza en problemas; 8 de 500, una pieza normal.
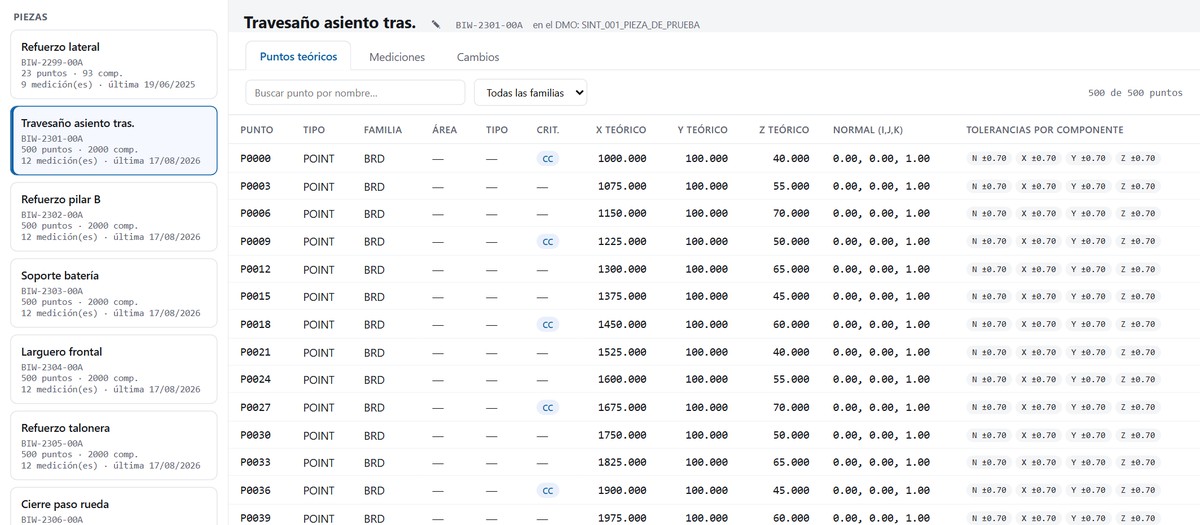
El programa de medición entero: teórico, normal y tolerancia por componente. Se puede corregir a mano cuando el plano manda otra cosa, y lo corregido gana — pero queda firmado, con lo que había antes y por qué se cambió.
Una fila por característica con su tendencia, su posición dentro de la tolerancia y su Cpk. Ordenas por lo que más aprieta y ahí está lo que hay que mirar.
El fallo de verdad no es que la estadística se equivoque: es que el fichero de las seis de la mañana no entró y nadie se enteró en tres días. Aquí se ve, con el motivo escrito y el botón de reintentar.
El modelo no calcula ni un número.
Todo lo que ves —una desviación, un Cpk, un recuento— sale de un motor determinista con sus pruebas. El agente decide qué herramienta usar, interpreta y redacta; los números los pone el motor. Por eso una respuesta se puede comprobar, y por eso el mismo dato da siempre el mismo resultado.
La plataforma es la misma. El agente es lo que pide máquina.
Puesta en marcha 2.900 € —conexión a tu
CMM, migración del histórico, CAD, plan de control y formación—, con el
primer año de mantenimiento incluido. Segunda fábrica del mismo cliente,
5.200 €. Si empiezas sin analista y lo añades después,
12.000 €. El servidor con GPU lo pones tú, y sólo hace falta
para el analista.
La plataforma no deja de funcionar nunca, ni aunque dejes de
renovar el mantenimiento: una licencia que caduca en mitad de un turno
para una línea de calidad, y eso no lo hacemos.
Las medidas de tus piezas dicen cómo va tu proceso. Eso no se alquila.
Preferimos decirlo antes de la demo que después.
Entramos con pocas fábricas para poder acompañar cada instalación. Si mides con CMM o escáner y guardas los ficheros, encajas.